砂轮片选购全指南:从树脂切割片到重负荷砂轮的实用知识
在金属加工、建筑施工、汽车维修乃至日常家庭修缮中,砂轮片都是一种高频使用的消耗性磨具。它看似结构简单,实则涉及磨料选型、结合剂配方、成型工艺与回转强度控制等多个技术环节。对于采购人员、一线操作者以及经销渠道来说,弄清楚砂轮片的分类逻辑和选型依据,既能降低使用成本,也能显著减少安全事故。本文结合河北砂轮厂的实际生产经验,围绕砂轮片、树脂砂轮、高速切割片、重负荷砂轮等常见品类展开,帮助读者建立一套清晰的认知框架。
砂轮片到底是什么:结构、原理与常见分类
砂轮片是以磨料(如棕刚玉、白刚玉、碳化硅、锆刚玉等)为切削主体,借助结合剂(树脂、陶瓷、橡胶等)将磨料颗粒黏结成具有一定孔隙和强度的圆盘状磨具。工作时高速旋转,磨料颗粒像无数把微型刀具一样对工件表面进行切削,钝化后的颗粒脱落,露出新的锋利颗粒,这就是所谓的"自锐"过程。
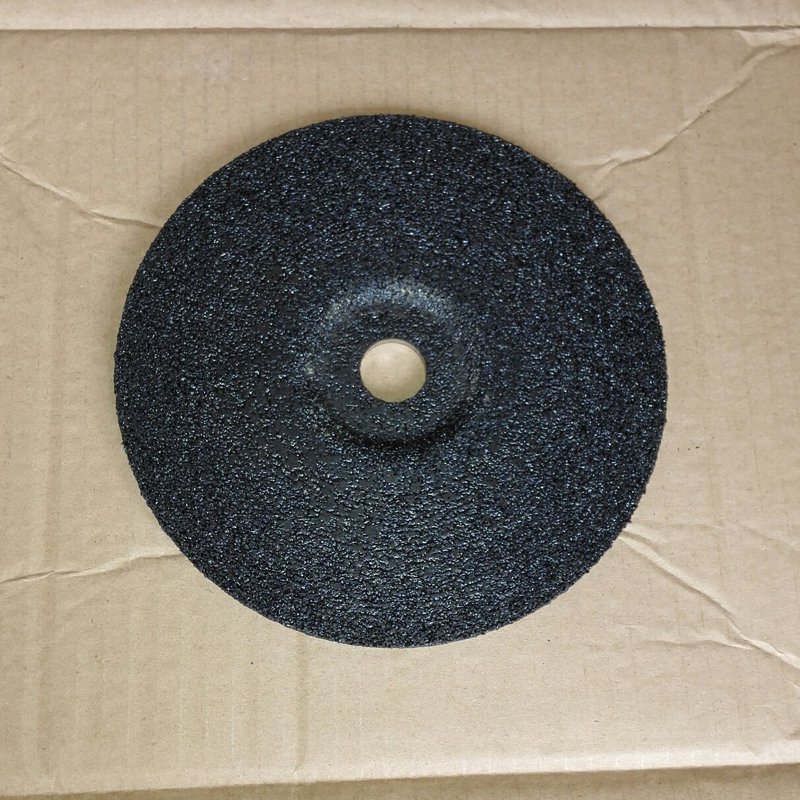
按结合剂划分,市场上常见的砂轮片主要有以下几类:
- 树脂砂轮片:以酚醛树脂为结合剂,固化温度低、生产周期短、抗冲击性好,是切割与打磨领域的主力品类。
- 陶瓷结合剂砂轮:耐热性好、刚性强,多用于精密磨削和成型磨削,但脆性较大,不适合手持切割。
- 橡胶结合剂砂轮:弹性好、抛光能力强,常用于轴承、刀具的精细抛光。
- 金刚石与CBN砂轮:用于硬质合金、玻璃、陶瓷等难加工材料的切割与磨削。
按用途划分,则可分为切割片、磨片(角磨片)、重负荷砂轮、切磨两用片等。采购时先明确"切什么材料、用什么设备、要求什么效率",再对应到具体品类,比单纯比较价格要可靠得多。
树脂切割片与高速切割片:最常用的两大主力
树脂切割片是树脂砂轮中用量最大的品种,厚度通常在1.0mm至4.0mm之间,直径从100mm到400mm不等。薄片(1.0—1.6mm)切割阻力小、切口窄、材料损耗低,适合不锈钢薄板、管材的快速切断;厚片(2.5—4.0mm)刚性好,适合切割实心圆钢、角钢等截面较大的型材。
高速切割片则对回转强度提出了更高要求。按照相关标准,高速切割片需通过1.5倍以上最高工作线速度的回转试验,并在片体上清晰标注最高使用转速。使用中若转速超出额定值,离心力会成倍增加,片体极易破裂飞出,这是切割作业中最典型的安全风险来源。因此选购时务必核对设备主轴转速与砂轮片标注转速是否匹配,切勿"大马拉小车"或随意改装设备。
从工艺角度看,影响树脂切割片性能的关键因素包括:
- 磨料粒度:粒度粗则切削快、表面粗糙;粒度细则切口平整、但效率下降。
- 树脂配方:树脂与填料的比例、增韧剂的加入,直接影响片体的强度与耐热性。
- 增强网布:玻璃纤维网布层数与布置方式决定抗侧向冲击能力,双层网布在重负荷场景下更可靠。
- 固化曲线:升温速率与保温时间控制不当,会造成固化不足或过固化,前者强度低,后者发脆。
重负荷砂轮与角磨片:不同工况下的选型思路
重负荷砂轮主要面向铸件清砂、焊缝打磨、钢坯修磨等高强度作业。这类砂轮通常直径较大、厚度较厚,采用多层增强网布和高强度树脂体系,强调抗冲击、耐高温和长寿命。在铸造、钢铁、船舶、工程机械等行业,重负荷砂轮的消耗量相当可观,选型时更应关注单位磨削量的综合成本,而非单片价格。
角磨片(又称钹形砂轮)则是角向磨光机的配套耗材,呈碟形结构,主要用于焊缝打磨、去毛刺、除锈和表面修整。它的特点是磨削角度灵活、操作手感好。角磨片的粒度选择通常遵循"粗磨去量、细磨修面"的原则:24—36目用于快速去料,60—80目用于表面修整,120目以上用于精细抛光。
实际选型可参考以下思路:
- 切割不锈钢薄板:选1.0—1.2mm超薄树脂切割片,含铁量低的配方可避免切口锈蚀。
- 切割普通碳钢型材:选1.6—2.5mm树脂切割片,兼顾效率与片体刚性。
- 铸件清砂、大焊缝打磨:选重负荷砂轮或厚型角磨片,优先考虑增强网布层数。
- 精密零件去毛刺:选细粒度角磨片或橡胶结合剂抛光轮。
砂轮片价格由什么决定:采购者该看懂的成本账
很多人询价时会发现,同样规格的砂轮片报价差距可能达到两三倍。价格差异背后,主要来自以下几个方面:
- 磨料品质:棕刚玉的纯度、晶体形貌和煅烧工艺不同,切削性能与寿命差异明显。
- 树脂与网布:优质酚醛树脂和进口玻纤网布成本更高,但片体强度和安全性更有保障。
- 生产工艺:自动化压机成型、恒温恒湿固化与手工作坊式生产,在一致性和废品率上差距很大。
- 检测投入:回转强度试验、平衡检测、标志合规性检查都需要成本,正规厂家不会省略。
- 规格与批量:非常规尺寸、小批量定制通常单价更高。
因此,切割片价格的比较应当建立在"同规格、同等级、同检测标准"的基础上。对于长期用量大的企业,建议要求供应商提供回转试验记录和批次检测报告,并做小批量试用对比单位切割面积成本,这比单纯压价更能控制综合支出。
如何判断砂轮片厂家是否靠谱:六个实用检查点
河北是我国磨料磨具产业的重要聚集区,砂轮片厂家数量众多,水平参差不齐。选择合作工厂时,可以从以下几个维度实地或线上核查:
- 资质与标志:产品是否有清晰的最高工作转速、规格、生产日期与批次标识,包装是否规范。
- 生产设备:是否具备自动压机、网布铺设、恒温固化室等基本装备,这直接关系到产品一致性。
- 检测能力:是否配备回转试验机、抗弯强度测试和平衡检测设备,能否提供检测数据。
- 原材料来源:磨料、树脂、网布的采购渠道是否稳定可追溯。
- 定制能力:能否按图纸或样品调整尺寸、粒度、硬度与包装,交期是否可控。
- 售后响应:出现崩片、偏磨、寿命异常等问题时,能否快速给出技术分析与处理方案。
需要提醒的是,砂轮片属于涉及人身安全的磨具产品,任何情况下都不应选择无标识、无检测、无售后的"三无"产品。价格便宜几毛钱,换来的可能是不可逆的伤害。
安全使用要点:比选型更重要的细节
再好的砂轮片,使用不当也会出问题。以下几点是现场作业中最容易被忽视的:
- 安装前检查片体有无裂纹、缺边,做简单的敲击听音检查,声音清脆为正常,闷哑则可能存在内部损伤。
- 法兰盘直径不得小于砂轮片直径的三分之一,垫片要平整清洁,避免局部应力集中。
- 新装砂轮片应先空转试运行不少于一分钟,人员避开正面方向。
- 切割时工件必须夹紧,禁止侧面施压,禁止用切割片代替磨片进行打磨。
- 按规定佩戴防护眼镜、面罩与防尘口罩,作业区域设置防护挡板。
- 砂轮片应存放在干燥通风处,避免受潮、受压和阳光直射,超过保质期的产品需重新检测。
结语
砂轮片虽是小耗材,却连接着加工效率、生产成本与作业安全三条线。理解树脂砂轮与高速切割片的性能边界,分清重负荷砂轮与角磨片的适用场景,学会从磨料、网布、工艺和检测四个层面评估砂轮片厂家,采购决策就会从容许多。振兴砂轮制造扎根河北磨料磨具产业带,专注树脂砂轮、树脂切割片、高速切割片与重负荷砂轮的研发生产与定制加工,欢迎有需求的客户就规格选型、批量供货与技术支持做进一步沟通。