砂轮片选购全指南:从树脂切割片到重负荷砂轮的专业解析
在金属加工、建筑施工、汽车维修乃至精密制造领域,砂轮片都是不可或缺的基础耗材。看似简单的一片圆形磨具,背后却涉及磨料选择、结合剂配比、成型工艺与安全标准等多重技术环节。对于采购人员、车间师傅和工程管理者而言,理解砂轮片的分类逻辑与选型要点,既能提升加工效率,也能有效降低安全风险。本文结合河北砂轮厂的生产实践,围绕砂轮片、树脂砂轮、高速切割片、重负荷砂轮等常见品类展开系统梳理,帮助读者建立清晰的选型思路。
一、砂轮片的基本构成与工作原理
砂轮片属于磨料磨具的重要分支,通常由磨料、结合剂、增强材料三部分构成。磨料承担切削任务,常见的有棕刚玉、白刚玉、黑碳化硅、绿碳化硅以及锆刚玉等;结合剂负责把磨料颗粒粘结成型,树脂结合剂、陶瓷结合剂、橡胶结合剂各有适用场景;增强材料多为玻璃纤维网,用于提升砂轮片的抗拉强度和抗冲击性能。
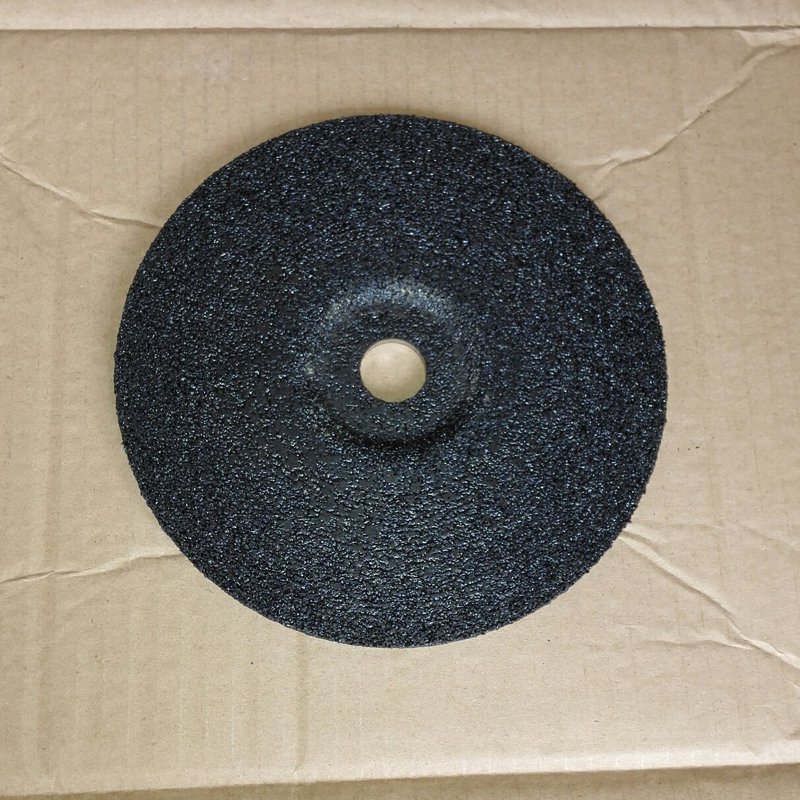
工作时,砂轮片在高速旋转状态下,磨料颗粒如同无数微小刀刃,对工件表面进行切削、磨削与抛光。磨粒逐渐钝化后会脱落,露出新的锋利颗粒,这一过程称为"自锐"。自锐性能的好坏,直接决定了切割效率与工件表面质量。因此,砂轮片并非越硬越好,而是需要根据被加工材料的硬度、韧性以及加工方式,匹配恰当的硬度等级与组织号。
二、常见砂轮片品类及其适用场景
按照结合剂与用途划分,市面上的砂轮片品类繁多,采购时容易混淆。以下几类是工业现场使用频率较高的品种:
- 树脂切割片:以树脂为结合剂,配合玻璃纤维增强网,适合切割不锈钢、碳钢、合金钢等金属材料。树脂切割片切割速度快、切口平整,是角磨机用户的常规选择。
- 高速切割片:针对高转速设备设计,对平衡性与抗爆裂性能要求更高,常用于型材下料、管材切割等场景,使用时必须核对额定线速度。
- 重负荷砂轮:面向大余量磨削与强力打磨工况,如铸件清砂、焊缝打磨、钢坯修磨等,强调耐用度与抗冲击能力。
- 角磨片:配合角向磨光机使用,兼顾打磨与切割功能,规格以100mm、125mm、150mm、180mm较为常见。
- 树脂砂轮:范围较广,既包括切割片,也包括磨片、碗形砂轮等,广泛用于金属加工、机械制造与五金修整。
此外,还有用于陶瓷、玻璃、石材加工的金刚石砂轮片,以及用于非金属材料的碳化硅砂轮片。不同品类在磨料粒度、硬度、厚度上差异明显,混用往往事倍功半。
三、砂轮片选型的五个关键维度
面对货架上琳琅满目的产品,如何快速锁定合适的砂轮片?可以从以下五个维度入手:
1. 被加工材料
不锈钢与普通碳钢的导热性不同,切割时对砂轮片的自锐性和耐热性要求也不同。切割不锈钢宜选用含锆刚玉或白刚玉的树脂切割片,减少烧伤与变色;切割普通碳钢则可选用棕刚玉材质,性价比更高。加工铝合金时需注意避免堵塞,选用专用涂层或特殊粒度产品。
2. 设备转速与规格
砂轮片的额定线速度必须与设备匹配。角磨机、切割机的转速差异较大,超速使用是导致砂轮片破裂的主要原因之一。采购时应确认产品标注的最高工作线速度,并检查外径、内孔、厚度是否与设备法兰盘兼容。
3. 加工方式与负荷
断续切割、强力打磨、干磨或湿磨,对砂轮片的强度要求不同。重负荷砂轮通常具有更厚的增强网与更高的结合强度,适合大进给量作业;精密切割则宜选用薄型高速切割片,减少材料损耗。
4. 粒度与硬度
粒度号越小,磨粒越粗,切削效率高但表面粗糙度大;粒度号越大,磨削表面越细腻。硬度等级则影响自锐速度,加工硬材料宜选较软砂轮,加工软材料宜选较硬砂轮,这一"硬对软、软对硬"的原则在实际选型中十分实用。
5. 安全认证与生产厂家
砂轮片属于涉及人身安全的磨具产品,正规厂家会执行严格的质量检测,包括回转强度试验、平衡检测与外观检验。选择有生产资质、检测流程完善的砂轮片厂家,比单纯比较切割片价格更为重要。
四、切割片价格的影响因素与采购建议
切割片价格差异较大,从几元一片到数十元一片不等,背后反映的是材料成本、工艺水平与品牌溢价的综合差异。影响价格的主要因素包括:磨料种类与纯度、玻璃纤维网层数与质量、树脂结合剂配方、生产设备的自动化程度,以及是否经过严格的回转试验。
采购时不宜只看单价。建议综合计算"单刀成本"——即每片砂轮片能够完成的切割次数或切割面积。低价产品若磨损快、切口偏差大,反而推高综合成本。批量采购前可先小样试用,比较切割效率、粉尘量、噪音与使用寿命,再确定长期供应商。对于河北及周边地区的制造企业而言,就近选择河北砂轮厂有助于缩短供货周期、降低物流成本,也便于技术沟通与售后响应。
五、砂轮片使用与存放的安全要点
再优质的砂轮片,使用不当也可能引发事故。以下几点值得每位操作者牢记:
- 安装前检查砂轮片是否有裂纹、缺边,轻敲听声,声音清脆为佳,沉闷则可能存在内部损伤。
- 确认设备防护罩完好,法兰盘尺寸匹配,严禁超速使用。
- 切割时保持工件夹持稳固,避免侧向受力,防止砂轮片卡滞或崩裂。
- 佩戴护目镜、防尘口罩与防护手套,减少飞溅物与粉尘伤害。
- 砂轮片应存放在干燥通风处,避免受潮、受压或与尖锐物混放,树脂砂轮尤其要注意保质期。
六、从制造端看砂轮片的质量控制
一片合格的砂轮片,从配料到出厂要经过多道工序:磨料与结合剂混合、成型压制、固化烘干、外径与孔径加工、增强网复合、回转强度测试、平衡检测与包装。其中,固化温度曲线的控制直接影响树脂结合剂的固化程度,进而影响砂轮片的强度与耐用度;回转试验则按高于额定线速度的标准进行,确保产品在极限工况下不破裂。
具备完善质量检测体系的砂轮片厂家,通常会对每批次产品进行抽样测试,并保留检测记录。对于有定制需求的客户,还可根据设备参数、加工材料与工艺节拍,调整磨料配比、硬度等级与增强结构,实现加工效率与成本的平衡。
七、结语
砂轮片虽小,选型却是一门融合材料学与加工工艺的实务学问。从树脂切割片到高速切割片,从角磨片到重负荷砂轮,每一类产品都有其明确的适用边界。理解磨料、结合剂、粒度、硬度与线速度之间的关系,结合自身设备与工件特点进行匹配,才能真正发挥磨具的性能,兼顾效率、成本与安全。对于制造企业来说,与专业的砂轮片厂家建立稳定合作,把好采购与使用两道关,是提升车间加工水平的一项基础工作。