树脂砂轮选购指南:从磨料配比到切割效率的全面解析
在金属加工、建筑装修、汽车维修等场景中,树脂砂轮几乎是绕不开的基础耗材。但很多人对它的认知仍停留在“一片圆盘加一层磨料”的层面,实际上一片合格的树脂砂轮,背后涉及磨料选型、结合剂配方、成型工艺、固化曲线、回转强度检测等多个环节。河北砂轮厂在长期生产中接触过大量用户咨询,发现选型不当、使用不规范导致的效率低下和安全问题相当普遍。本文围绕树脂砂轮展开,从结构原理讲到选型要点,希望能给采购人员和一线操作者提供一些实用参考。
树脂砂轮到底是什么:结构与结合机理
树脂砂轮是以合成树脂(常见为酚醛树脂、环氧树脂或聚氨酯改性树脂)作为结合剂,将磨料(棕刚玉、白刚玉、碳化硅、锆刚玉等)与填料、增强材料按配方混合后,经热压或冷压成型、固化而成的一类磨具。与陶瓷结合剂砂轮相比,树脂结合剂弹性更好、抗冲击能力强,适合较高线速度下的切割与粗磨作业,因此在树脂切割片、角磨片、重负荷砂轮等产品线上应用广泛。
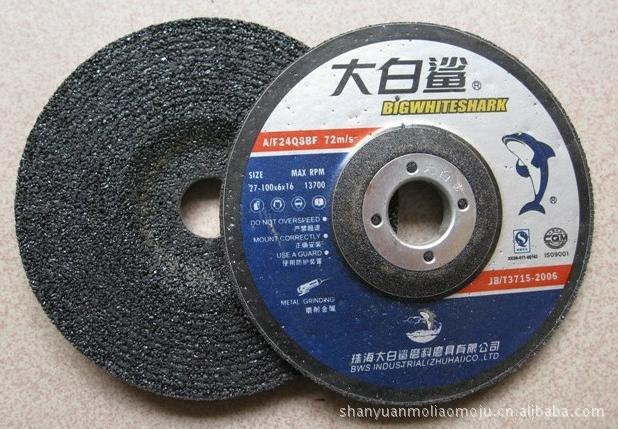
其工作机理可以简单理解为:树脂把磨料颗粒“粘”在一起形成具有一定强度和孔隙的结构,磨削过程中磨料逐渐钝化、结合剂逐步磨损,钝化的磨料脱落、露出新的锋利颗粒,这一过程称为“自锐”。自锐性好坏,直接决定了砂轮的切削效率和寿命,而这又取决于树脂配方、固化程度与磨料粒度的匹配。
磨料与结合剂:决定性能的两大核心变量
磨料选型看加工对象
- 棕刚玉:韧性好、成本适中,是树脂切割片和通用角磨片的主力磨料,适合碳钢、合金钢、可锻铸铁等材料。
- 白刚玉:硬度略高、磨削热较小,常用于不锈钢、淬火钢等对烧伤敏感的场景。
- 碳化硅:硬度高但脆性大,适合铸铁、有色金属、硬质合金及非金属材料。
- 锆刚玉:耐磨性与自锐性兼顾,多用于重负荷砂轮和强力磨削场合。
结合剂配方影响手感与寿命
树脂结合剂的软化点、流动性和固化交联密度,会显著影响砂轮的硬度等级与耐热性。硬度偏高,砂轮保形好但自锐慢,容易造成工件烧伤;硬度偏低,切削轻快但磨损快、寿命短。经验丰富的砂轮片厂家会根据用户设备功率、进给压力和材料种类调整配方,而不是简单套用通用牌号。对于高速切割片而言,还需加入玻璃纤维网格布作为增强材料,并通过回转试验验证其高速旋转下的结构完整性。
常见树脂砂轮品类及其适用场景
市场上树脂砂轮品类繁多,采购时容易混淆。按用途大致可分为以下几类:
- 树脂切割片:薄片结构,用于手持角磨机或切割机对金属型材、管材进行切断,讲究切割速度快、毛刺少、不烧伤。
- 高速切割片:强调在高线速度(常见80m/s及以上)下的强度储备,对增强网布层数和树脂固化工艺要求更高。
- 角磨片:厚度较大,用于焊缝打磨、去毛刺、表面修整,要求磨削效率与手感平衡。
- 重负荷砂轮:用于铸造清理、钢坯修磨等高压力工况,通常采用锆刚玉磨料与高强度树脂体系。
- 专用树脂砂轮:如不锈钢专用片、石材切割片、铁路钢轨切割片等,配方针对特定材料优化。
需要提醒的是,不同品类的砂轮不能混用。把切割片装到角磨机上做打磨,或把角磨片用于切断,都是不符合安全规范的做法,前者侧向受力易导致破裂,后者效率低下且发热严重。
选型时容易被忽略的几个参数
粒度不是越细越好
粒度决定表面粗糙度和切削效率。切断工序常用24目至46目,兼顾速度与切口质量;精磨或去毛刺可选60目以上。盲目追求细粒度,会导致切削力下降、发热增加,反而缩短砂轮寿命。
硬度等级要与设备匹配
手持角磨机功率有限、刚性较差,若使用过硬砂轮,自锐跟不上,容易出现“磨不动”和工件发蓝;反之,固定式切割机功率大、进给稳定,可以选用硬度稍高的砂轮以获得更长寿命。河北砂轮厂在为客户做加工定制时,通常会先了解设备型号、材料牌号和班产要求,再推荐硬度等级。
最高工作线速度必须核对
每片砂轮上都会标注最高工作线速度(如80m/s),必须与设备铭牌转速换算后比对。超速使用是砂轮破裂事故的主要诱因之一,这一点在采购验收环节就应把关。
使用与存放:延长寿命的细节
树脂砂轮对潮湿环境敏感。树脂吸水后强度下降、固化结构受损,切割时容易出现抖动甚至破裂。建议存放在干燥通风处,避免直接置于地面,开封后尽快使用。安装前应检查砂轮有无裂纹(可用木槌轻敲听声,声音清脆为佳),法兰盘直径不得小于砂轮直径的三分之一,紧固力度适中,避免局部应力集中。
切割操作时,工件应夹持牢固,进给均匀,避免侧向施压和冲击性切入。干切时不要长时间连续作业,给砂轮适当冷却间隙,有助于保持切削性能和安全性。
关于切割片价格:便宜与划算不是一回事
采购人员常问切割片价格为何差异明显。影响价格的因素主要包括磨料种类与品位、树脂用量与品质、增强网布层数、成型工艺(热压与冷压成本不同)、检测环节投入等。低价产品往往在磨料纯度、网布层数或固化时间上做减法,表现为切口偏斜、寿命短、粉尘大,综合单件加工成本反而更高。对于批量用户,更合理的做法是按“每米切割成本”或“每件磨削成本”核算,而不是只看单片报价。
振兴砂轮制造在产品出厂前会进行回转强度抽检与切削性能测试,确保标注参数与实际性能一致。对于有特殊材料或特殊设备需求的客户,可提供加工定制服务,从磨料配比到尺寸规格进行针对性设计。
结语
树脂砂轮看似普通,实则是配方、工艺与使用条件共同作用的结果。选对品类、核对参数、规范使用,既能提升加工效率,也能降低安全风险。作为扎根河北的砂轮片厂家,振兴砂轮制造持续在磨料磨具领域打磨产品与服务,欢迎有树脂砂轮、高速切割片、重负荷砂轮需求的用户交流探讨,共同找到适合自身工况的解决方案。